Artykuł sponsorowany
Jak ocenia się gładkość powierzchni przed metalizacją i lakierowaniem UV
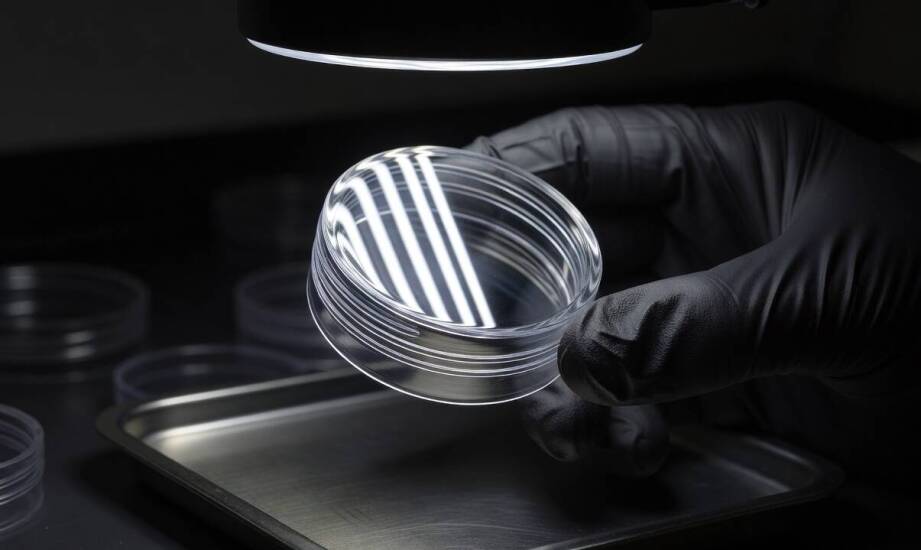
Po wyjęciu detalu z formy wtryskowej powierzchnia często wydaje się idealnie jednorodna pod standardowym oświetleniem hali produkcyjnej. Surowe tworzywo skutecznie maskuje drobne niedoskonałości przed ludzkim okiem. Prawdziwa weryfikacja następuje znacznie później, gdy materiał trafia pod rygorystyczne lampy inspekcyjne lub otrzymuje pierwszą warstwę powłoki zdobniczej. Dopiero mocniejsze oświetlenie boczne ujawnia subtelne załamania, które mogą zdyskwalifikować partię przed dalszą obróbką. Wymaga to wdrożenia precyzyjnych procedur oceny elementów, zanim trafią one do komór lakierniczych.
Przeczytaj również: Jak stworzyć skuteczną reklamę na LinkedIn?
Jak weryfikuje się rzeczywistą gładkość detali z tworzyw?
Ocena parametrów wizualnych wymaga w pierwszej kolejności stworzenia odpowiednich warunków świetlnych w strefie kontroli jakości. Weryfikacja optyczna pod ostrym kątem pozwala wychwycić minimalne falowania materiału niewidoczne z perspektywy prostopadłej. Inspektorzy sprawdzają detal odchylony o trzydzieści do czterdziestu pięciu stopni, wykorzystując silne, ukierunkowane wiązki światła. Zwykłe spojrzenie z góry nie wystarczy do zidentyfikowania mikroskopijnych wad. Analizując konkretne przykłady gładkiej faktury akceptowanej w branży kosmetycznej, można zauważyć, że światło odbija się równomiernie od płaszczyzny elementu bez powstawania matowych smug czy nienaturalnych cieni.
Przeczytaj również: Znaczenie karakala w kulturze – sprawdź to!
Badanie dotykowe stanowi obowiązkowe uzupełnienie weryfikacji optycznej przy masywniejszych elementach opakowaniowych. Właściwie wylana powierzchnia pozwala na swobodne przesuwanie palca w rękawiczce bez wyczuwania najmniejszego oporu. Szczególną uwagę poświęca się miejscom wokół punktów wtrysku oraz strefom nad wewnętrznymi żeberkami konstrukcyjnymi. To tam najczęściej tworzą się zapadnięcia wynikające ze skurczu stygnącego plastiku wewnątrz stalowej formy.
Przeczytaj również: Wiatrówka na CO2 — dlaczego warto ją wybrać?
Kolejnym newralgicznym obszarem są linie łączenia strumieni tworzywa. Przypominają one delikatne szwy, które w prawidłowo wykonanym produkcie pozostają całkowicie niewyczuwalne. Znalezienie skaz wymusza natychmiastową korektę parametrów pracy wtryskarki, takich jak temperatura układu czy ciśnienie docisku. Odpowiednio wczesna interwencja technologiczna zapobiega powielaniu defektów na tysiącach sztuk wchodzących w skład jednej serii produkcyjnej.
Wpływ metalizacji próżniowej i lakieru UV na widoczność wad
Metalizacja próżniowa nanosi na detal niezwykle cienką warstwę metalu, która bardzo dokładnie odwzorowuje pierwotny profil podłoża. Taka lustrzana powłoka działa jak szkło powiększające dla wszelkich mikroskopijnych uszkodzeń. Zapadnięcia i linie łączenia stają się momentalnie widoczne pod postacią srebrzystych załamań obrazu lub zmatowień. Podobne wyzwania technologiczne wiążą się z procesem lakierowania UV. Wysokopołyskowy film lakierniczy potęguje siłę odbicia światła, bezlitośnie uwydatniając najmniejsze pofałdowania bryły.
Praktyka produkcyjna potwierdza, że nasadki perfumeryjne z drobnymi rysami po metalizacji tracą luksusowy charakter, zyskując zniekształcone refleksy. Na pierścieniach do flakonów każda nierówność w miejscu łączenia tworzywa zamienia się w jaskrawą smugę obniżającą walory estetyczne. Ciekawą specyfiką wykazują się słoiki kosmetyczne produkowane z surlynu. Materiał ten doskonale radzi sobie z minimalizacją zapadnięć przy grubszych ściankach, oferując wyjątkową przejrzystość bryły. Wymaga on jednak bezwzględnej kontroli przed nałożeniem wykończenia, ponieważ ukryte zarysowania wtryskowe błyskawicznie stają się liniowymi skazami pod warstwą błyszczącego lakieru.
Aby wyrównać strukturę przed napylaniem aluminium, branża powszechnie stosuje lakier podkładowy nazywany basecoatem. Niweluje on powierzchniową mikroporowatość plastiku, jednak nie potrafi przykryć większych wad mechanicznych czy głębokich zapadnięć. Firma Politech w swojej codziennej produkcji integruje procesy wtrysku z liniami lakierniczymi, co pozwala na bieżące monitorowanie spójności elementów. Perfekcyjnie wylany detal nie wymaga grubych warstw podkładu maskującego, co znacząco stabilizuje cały proces wytwarzania opakowań.
Gładkość płaszczyzn przed finalnym wykończeniem wykracza daleko poza kwestie czysto estetyczne. Stanowi ona podstawowy wymóg inżynieryjny, niezbędny do uzyskania powtarzalnego efektu w obrębie wielotysięcznych partii towaru. Drobne nierówności ignorowane na etapie sprawdzania surowego plastiku nieuchronnie mszczą się w maszynach do napylania próżniowego. Prawidłowa i wieloaspektowa ocena bezpośrednio po opuszczeniu formy wtryskowej gwarantuje, że gotowe komponenty spełnią rygorystyczne normy wymagających marek kosmetycznych.
Kategorie artykułów
Polecane artykuły

Generowanie leadów b2b - czyli, gdzie szukać partnerów biznesowych?

Dlaczego warto zainwestować w serwis gwarancyjny dla ekranów LED?

Kluczowe etapy przeprowadzania audytu bezpieczeństwa aplikacji w przedsiębiorstwie
